In che modo la testa di una vite a iniezione migliora le prestazioni di plastificazione nello stampaggio a iniezione?
UNtesta della vite di iniezioneè un componente piccolo ma fondamentale di un gruppo vite per stampaggio a iniezione. Controlla il flusso della plastica fusa durante l'iniezione, aiuta a prevenire il riflusso indesiderato durante le fasi di trattenimento e iniezione e contribuisce a mantenere una pressione di fusione e una qualità di iniezione costanti. Quando la testa della vite è progettata in modo errato, non adatta al materiale o usurata oltre i limiti accettabili, i produttori possono riscontrare una pressione di iniezione instabile, un peso del getto incoerente, una miscelazione inadeguata, un'eccessiva perdita di materiale e un aumento dei tempi di fermo della produzione. Questa guida spiega la struttura, il principio di funzionamento, le considerazioni sui materiali, i problemi comuni, i requisiti di manutenzione e i criteri di selezione delle teste delle viti a iniezione, aiutando i professionisti dello stampaggio a prendere decisioni più informate e a migliorare l'affidabilità della macchina.

Sommario
- Perché la testa della vite di iniezione è così importante?
- Qual è la struttura della testa di una vite da iniezione?
- Come funziona la testa di una vite per iniezione?
- Quali problemi di prestazioni può causare una testa della vite di scarsa qualità?
- Quali materiali vengono utilizzati per le teste delle viti da iniezione?
- Come possono i produttori selezionare la giusta testa della vite di iniezione?
- Quali sono le cause dell'usura della testa della vite di iniezione?
- Come è possibile prolungare la durata utile della testa della vite di iniezione?
- Considerazioni sulla progettazione della testa della vite per iniezione in base all'applicazione
- Guida alla risoluzione dei problemi della testa della vite di iniezione
- Domande frequenti
- Considerazioni finali
Perché la testa della vite di iniezione è così importante?
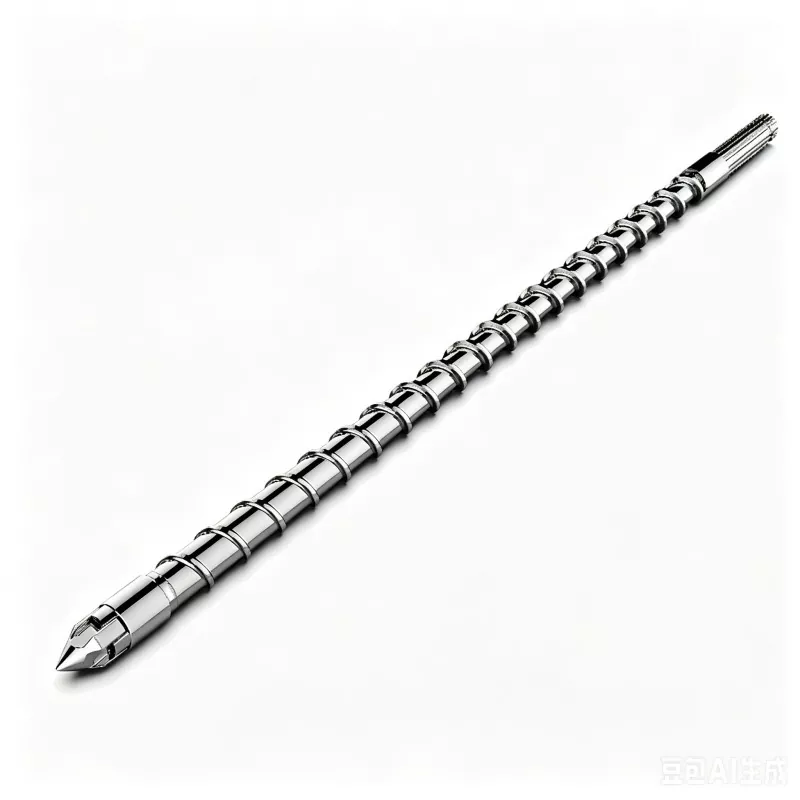
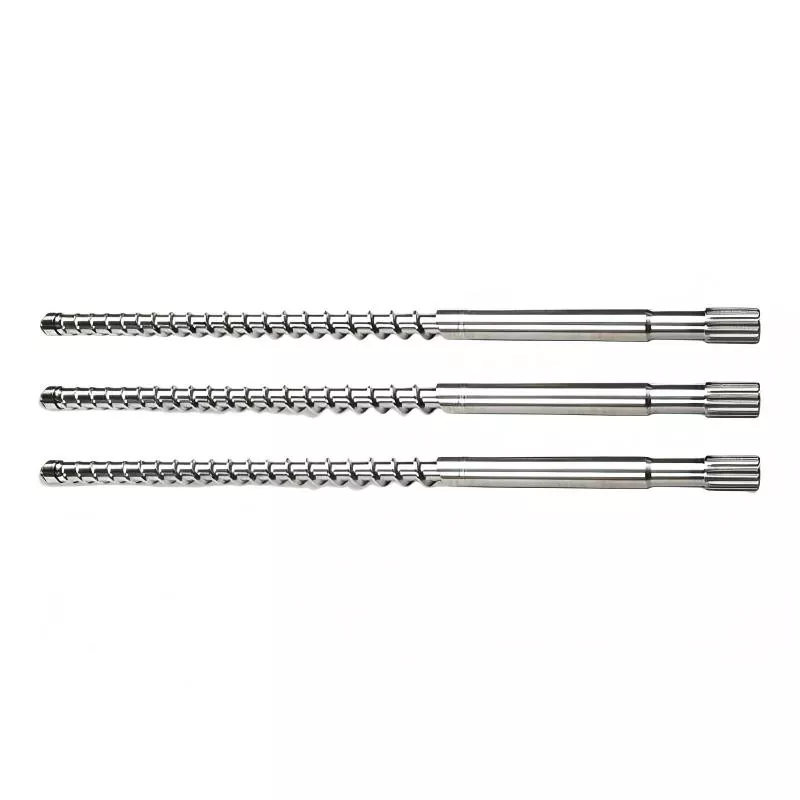
In una macchina per lo stampaggio a iniezione, la vite è responsabile del trasporto, della fusione, della miscelazione e dell'iniezione del materiale plastico in uno stampo. Sebbene normalmente venga prestata molta attenzione alla geometria della vite, alle condizioni del cilindro e ai sistemi di riscaldamento, iltesta della vite di iniezioneè altrettanto importante perché si trova all'estremità anteriore del gruppo vite e influenza direttamente il flusso del materiale fuso durante l'iniezione e la plastificazione.
La testa della vite collabora con componenti quali l'anello di ritegno, l'anello di spinta e la punta della vite per creare un efficace sistema di non ritorno. Durante la plastificazione, la vite ruota e sposta il materiale fuso verso la parte anteriore del cilindro. Durante l'iniezione, la vite si sposta in avanti e il gruppo della testa della vite aiuta a controllare il polimero fuso in modo che il materiale venga erogato nello stampo con pressione e volume prevedibili.
Una testa della vite adeguatamente progettata può contribuire a:
- Pressione di iniezione più stabile
- Migliore ripetibilità da uno scatto all'altro
- Ridotto riflusso della fusione
- Peso del colpo più costante
- Migliore efficienza di plastificazione
- Migliore controllo del materiale fuso
- Ridotta perdita di materiale attorno all'anello di ritegno
- Minor rischio di guasto prematuro dei componenti
Per i produttori che producono componenti di precisione, prodotti per l’imballaggio, parti automobilistiche, prodotti medici, articoli per la casa o componenti tecnici in plastica, questi vantaggi possono influenzare direttamente la qualità del prodotto e i costi di produzione.
Qual è la struttura della testa di una vite da iniezione?
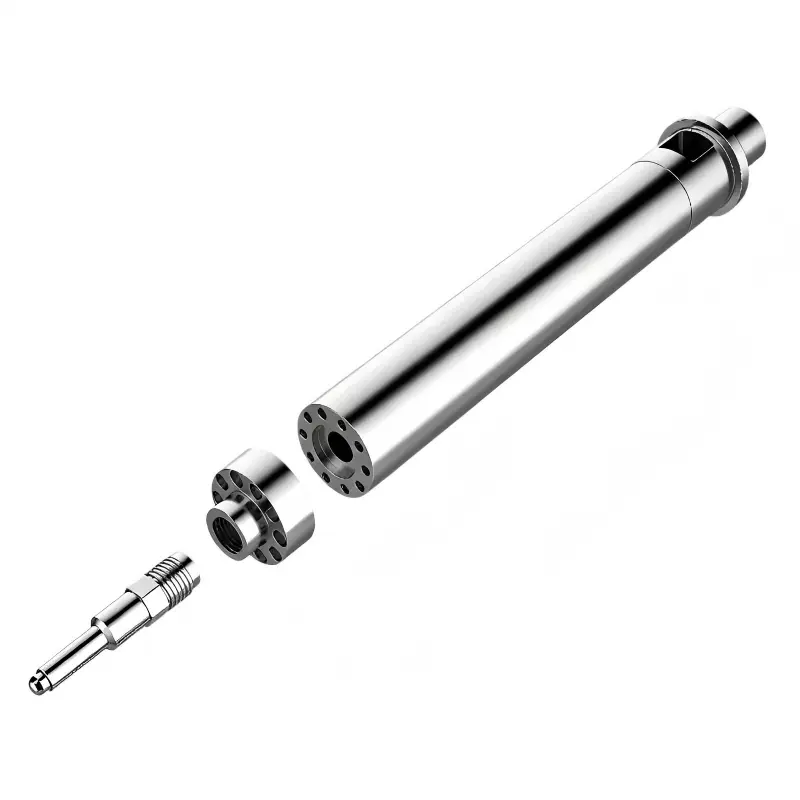
La testa di una vite di iniezione non è semplicemente un unico pezzo di metallo. A seconda della progettazione della macchina e dei requisiti applicativi, il gruppo frontale può contenere diversi componenti coordinati. Le loro dimensioni, condizioni superficiali, materiale e tolleranze devono lavorare insieme per mantenere un movimento di fusione controllato.
| Componente | Funzione primaria | Importanza |
|---|---|---|
| Testa della vite/punta della vite | Collega la parte anteriore della vite al gruppo di non ritorno e guida il flusso del materiale fuso | Alto |
| Controllare l'anello | Aiuta a limitare il movimento all'indietro della plastica fusa durante l'iniezione | Molto alto |
| Anello di spinta | Supporta l'anello di ritegno e contribuisce alla stabilità dell'assieme | Alto |
| Superfici di sigillatura | Aiuta a ridurre le perdite incontrollate di materiale | Alto |
| Connessione filettata | Fissa i componenti front-end alla vite | Alto |
La configurazione esatta varia in base al tipo di macchina per iniezione, al diametro della vite, al design della vite, alle caratteristiche del polimero e ai requisiti di produzione. Pertanto, non è consigliabile sostituire la testa di una vite basandosi solo sull'aspetto esterno. Compatibilità dimensionale e condizioni applicative devono essere valutate congiuntamente.
Come funziona la testa di una vite per iniezione?
Il ciclo di iniezione può essere semplificato in più fasi e il ruolo della testa della vite cambia durante il processo.
1. Fase di plastificazione
Durante la plastificazione la vite ruota all'interno del cilindro riscaldato. I pellet di plastica vengono trasportati in avanti mentre il calore e il taglio meccanico trasformano il materiale solido in uno stato fuso.
Quando la plastica fusa si accumula davanti alla vite, la vite si sposta all'indietro per creare il volume di iniezione richiesto. Il gruppo testa della vite e anello di ritegno deve consentire alla fusione di avanzare in modo efficiente mantenendo un comportamento di tenuta adeguato.
2. Fase di iniezione
Quando inizia l'iniezione, la vite smette di ruotare e avanza. Il gruppo della testa della vite funziona con l'anello di ritegno per ridurre il movimento inverso del materiale fuso.
Se si verifica un riflusso eccessivo, la quantità effettiva di materiale che entra nello stampo può differire dal volume di iniezione previsto. Ciò potrebbe comportare un riempimento incoerente, variazioni nel peso della parte, instabilità dimensionale o stampate brevi.
3. Fase di mantenimento della pressione
Dopo che la cavità è stata riempita, viene applicata una pressione di mantenimento per compensare il ritiro del polimero. Il gruppo della testa della vite deve mantenere un controllo stabile della fusione durante questa fase.
Un sistema di non ritorno usurato o non accoppiato correttamente può causare una perdita di pressione. Nelle applicazioni più impegnative, anche variazioni relativamente piccole possono diventare visibili come differenze nelle dimensioni o nel peso del prodotto.
4. Fase di recupero
Dopo l'iniezione e il mantenimento, la vite ruota nuovamente per preparare il tiro successivo. Il gruppo testa della vite ritorna alla sua funzione plastificante, consentendo al sistema di ripetere il ciclo.
Questo movimento ripetuto fa sì che la testa della vite possa subire notevoli sollecitazioni meccaniche e termiche nel corso di lunghi cicli di produzione.
Quali problemi di prestazioni può causare una testa della vite di scarsa qualità?
Quando la testa di una vite di iniezione non è adatta alla macchina o al materiale, i problemi di produzione possono manifestarsi gradualmente anziché immediatamente. Ciò rende particolarmente importante una diagnosi accurata.
| Problema osservato | Possibile problema con la testa della vite | Potenziale effetto di produzione |
|---|---|---|
| Peso del colpo instabile | Perdite dell'anello di controllo o gioco eccessivo | Peso del prodotto variabile |
| Fluttuazione della pressione di iniezione | Sigillatura o usura incoerenti | Condizioni di riempimento instabili |
| Tempo di recupero più lungo | Caratteristiche di flusso errate o usura | Produttività inferiore |
| Perdita di materiale | Superfici di tenuta danneggiate | Spreco di materiale e perdita di pressione |
| Riempimento incompleto | Riflusso o controllo inadeguato della fusione | Colpi corti o difetti |
| Macchie nere o contaminazione | Danni alla superficie o accumulo di materiale degradato | Difetti estetici |
È importante evitare di incolpare immediatamente la testa della vite per ogni problema di stampaggio. Anche la temperatura del cilindro, la velocità della vite, la contropressione, l'umidità del materiale, le condizioni dello stampo, la velocità di iniezione e i parametri di controllo della macchina possono produrre sintomi simili. Un'ispezione sistematica è quindi più affidabile della sostituzione dei componenti in base a un singolo sintomo.
Quali materiali vengono utilizzati per le teste delle viti da iniezione?
La scelta del materiale ha una grande influenza sulla durata operativa della testa di una vite ad iniezione. Diversi polimeri creano diversi livelli di abrasione, corrosione, esposizione al calore e stress meccanico.
Gli approcci ingegneristici comuni includono l'uso di acciai legati con trattamento termico adeguato, superfici nitrurate, componenti temprati o materiali specializzati resistenti all'usura per applicazioni impegnative.
| Approccio materiale/trattamento | Vantaggio tipico | Potenziale applicazione |
|---|---|---|
| Acciaio legato | Buona resistenza e lavorabilità | Stampaggio ad iniezione generale |
| Acciaio nitrurato | Miglioramento della durezza superficiale e della resistenza all'usura | Materiali standard e moderatamente abrasivi |
| Acciaio temprato | Maggiore resistenza all'usura meccanica | Produzione di lunga data |
| Materiali resistenti alla corrosione | Migliore resistenza ai polimeri corrosivi | PVC e applicazioni chimicamente aggressive |
| Leghe speciali resistenti all'usura | Maggiore resistenza all'abrasione grave | Polimeri caricati con vetro o minerali |
I materiali contenenti fibra di vetro, riempitivi minerali, ritardanti di fiamma o altri additivi possono accelerare l'usura dei componenti. In questi casi, una testa della vite standard potrebbe non garantire la durata utile desiderata.
Come possono i produttori selezionare la giusta testa della vite di iniezione?
La scelta della testa della vite di iniezione dovrebbe iniziare dalle condizioni operative effettive piuttosto che semplicemente dalla marca della macchina o dal diametro della vite.
I fattori chiave includono:
- Specifiche della macchina:Confermare il diametro della vite, le dimensioni del cilindro, le dimensioni della connessione e i requisiti di assemblaggio della parte anteriore.
- Materiale plastico:Identificare se il polimero è standard, di grado tecnico, caricato, rinforzato, corrosivo o altamente abrasivo.
- Volume di produzione:Lo stampaggio continuo di volumi elevati impone requisiti maggiori in termini di resistenza all'usura e stabilità dimensionale.
- Pressione di iniezione:Le applicazioni a pressione più elevata richiedono componenti con adeguata resistenza meccanica e precisione dimensionale.
- Temperatura:La temperatura di lavorazione influisce sullo stress termico e sul comportamento del materiale.
- Dimensione del tiro:La testa della vite deve essere adeguata alle effettive esigenze di iniezione della macchina.
- Cronologia della manutenzione:I precedenti modelli di usura possono fornire informazioni preziose per la selezione di un ricambio.
- Vita utile richiesta:Un componente a basso costo non è necessariamente economico se la sostituzione frequente causa fermi produzione.
Un fornitore affidabile dovrebbe essere in grado di esaminare disegni, dimensioni, informazioni sulla macchina, specifiche dei materiali e condizioni operative prima di consigliare un componente.
Quali sono le cause dell'usura della testa della vite di iniezione?
L'usura è uno dei motivi più comuni per la sostituzione della testa della vite di iniezione. Tuttavia, il tasso di usura può variare notevolmente tra le applicazioni.
Abrasione materiale
La plastica caricata con vetro e i polimeri caricati con minerali possono essere significativamente più abrasivi del polipropilene o polietilene convenzionali. La lavorazione continua può danneggiare gradualmente le superfici critiche.
Corrosione
Alcuni polimeri, additivi e condizioni di lavorazione possono creare ambienti corrosivi. La corrosione può influire sulle superfici di tenuta e sulla precisione dimensionale.
Temperatura eccessiva
Il funzionamento al di fuori dell'intervallo di temperature consigliato può accelerare la degradazione del materiale e aumentare lo stress termico sul gruppo vite.
Assemblaggio improprio
Un'installazione errata, una pulizia inadeguata, filettature danneggiate o un serraggio errato possono creare un carico non uniforme e danni prematuri ai componenti.
Manutenzione insufficiente
L'accumulo di residui può interferire con il movimento e la tenuta dei componenti. L'ispezione regolare è particolarmente importante per le macchine che funzionano continuamente o che lavorano materiali abrasivi.
Come è possibile prolungare la durata utile della testa della vite di iniezione?
La manutenzione preventiva è generalmente più conveniente rispetto all'attesa che un'usura grave influisca sulla produzione.
- Ispezionare la testa della vite e il gruppo dell'anello di controllo a intervalli programmati.
- Misura le dimensioni critiche invece di fare affidamento solo sull'ispezione visiva.
- Pulire i residui di polimero durante la manutenzione programmata.
- Controllare le superfici di tenuta per eventuali rigature, vaiolature o usura anomala.
- Ispezionare le filettature e le aree di connessione per eventuali danni.
- Monitorare le variazioni della pressione di iniezione e del peso della pallina.
- Registrare i tempi di recupero e le modifiche al ciclo di stampaggio.
- Prestare particolare attenzione ai materiali riempiti di vetro e ad altri materiali abrasivi.
- Utilizzare procedure di installazione appropriate quando si sostituiscono i componenti.
- Conservare un registro della sostituzione dei componenti e delle condizioni operative.
Uno degli indicatori di manutenzione più utili è un cambiamento graduale nella consistenza dello stampo. Se la macchina produceva in precedenza pesi di pallini stabili ma inizia a mostrare variazioni crescenti, la vite e il gruppo di non ritorno dovrebbero essere inclusi nel processo di ispezione.
Considerazioni sulla progettazione della testa della vite per iniezione in base all'applicazione
Non esiste un’unica configurazione della testa della vite ideale per ogni applicazione di stampaggio a iniezione. I requisiti di produzione possono variare notevolmente.
| Applicazione | Sfida principale | Considerazione importante |
|---|---|---|
| Materie plastiche di base | Elevato volume di produzione | Tenuta affidabile e durata economica |
| Ingegneria delle materie plastiche | Temperature di lavorazione più elevate | Stabilità termica e precisione dimensionale |
| Plastica riempita di vetro | Elevata abrasione | Maggiore resistenza all'usura |
| Lavorazione del PVC | Ambiente di lavorazione corrosivo | Materiali adeguati resistenti alla corrosione |
| Componenti di precisione | Consistenza rigorosa da un colpo all'altro | Dimensioni precise e tenuta stabile |
| Produzione in grandi volumi | Tempo di funzionamento continuo lungo | Durata e intervalli di manutenzione prevedibili |
Questo è il motivo per cui i produttori di componenti esperti normalmente considerano l'ambiente operativo completo piuttosto che trattare la testa della vite come una parte di ricambio isolata.
Guida alla risoluzione dei problemi della testa della vite di iniezione
Quando la qualità dello stampaggio cambia improvvisamente, la seguente sequenza diagnostica può aiutare a circoscrivere il problema.
- Controllare la variazione del peso del colpo.Confronta diverse parti stampate consecutive.
- Controllare la pressione di iniezione.Cerca cambiamenti di pressione insoliti in condizioni altrimenti stabili.
- Controlla il comportamento di ripristino.Un aumento inaspettato del tempo di recupero può indicare cambiamenti nelle prestazioni di plastificazione.
- Ispezionare il gruppo di non ritorno.Cerca segni di usura, rigature, deformazioni o accumuli di materiale.
- Misurare le distanze critiche.Non fare affidamento esclusivamente sull'ispezione visiva.
- Esaminare le condizioni materiali.Controllare se la resina o gli additivi sono cambiati di recente.
- Esaminare i parametri di elaborazione.Confermare le impostazioni di temperatura, velocità della vite, contropressione e iniezione.
- Confronta i registri storici di manutenzione.I precedenti modelli di usura possono rivelare problemi ricorrenti.
Se lo stesso problema persiste dopo la verifica dei parametri di processo, si consiglia un'ispezione dettagliata del gruppo vite, cilindro, testa della vite e anello di controllo.
Domande frequenti
Cos'è la testa di una vite di iniezione?
La testa di una vite per iniezione è il componente anteriore di un gruppo vite per stampaggio a iniezione. Funziona con l'anello di ritegno e i relativi componenti per gestire il flusso di plastica fusa durante le fasi di plastificazione, iniezione e pressione di mantenimento.
Perché la testa di una vite di iniezione si usura?
Le cause più comuni includono plastica abrasiva, fibre di vetro, riempitivi minerali, materiali corrosivi, temperature elevate, assemblaggio improprio, manutenzione insufficiente e cicli operativi lunghi.
Come faccio a sapere quando è necessario sostituire la testa di una vite di iniezione?
I segnali di allarme possono includere peso instabile della iniezione, fluttuazioni della pressione di iniezione, aumento del riflusso del materiale, qualità di stampaggio incoerente, comportamento di recupero anomalo, danni superficiali visibili e gioco eccessivo dei componenti. La misurazione dimensionale dovrebbe essere utilizzata per confermare l'usura quando possibile.
È possibile personalizzare la testa di una vite di iniezione?
SÌ. Le teste delle viti possono essere prodotte in base alle specifiche della macchina, ai disegni, alle dimensioni, ai requisiti dei materiali, alle condizioni di lavorazione e alle esigenze applicative. La personalizzazione può essere particolarmente utile quando una sostituzione standard non fornisce sufficiente resistenza all'usura o compatibilità dimensionale.
Le teste delle viti per le plastiche abrasive sono diverse?
Possono richiedere una diversa selezione dei materiali, trattamenti termici, trattamenti superficiali o considerazioni di progettazione. I polimeri caricati con vetro e minerali possono causare un’usura sostanzialmente maggiore rispetto a molte plastiche non caricate.
La testa della vite influisce sulla consistenza del colpo?
SÌ. La testa della vite e il gruppo di non ritorno influiscono sull'efficacia del controllo della plastica fusa durante l'iniezione. Perdite o usura eccessive possono contribuire alla variazione del peso della stampata e a condizioni di stampaggio incoerenti.
Con quale frequenza è necessario ispezionare la testa di una vite di iniezione?
Non esiste un intervallo di ispezione universale perché l'usura dipende dal materiale, dalla temperatura, dal volume di produzione, dalla progettazione della macchina e dalle condizioni operative. Le applicazioni con volumi elevati o abrasive richiedono generalmente ispezioni più frequenti.
Quali informazioni devono essere fornite quando si ordina una sostituzione?
Informazioni utili includono modello della macchina, diametro della vite, disegno della vite, dimensioni della testa della vite, materiale plastico, additivi o riempitivi, temperatura di lavorazione, applicazione di produzione ed eventuali problemi di usura noti. Fornire informazioni tecniche accurate aiuta a ridurre i rischi di compatibilità.
Considerazioni finali
ILtesta della vite di iniezionepuò essere un componente relativamente compatto, ma la sua influenza sulla stabilità dello stampaggio a iniezione è significativa. Una corretta progettazione e manutenzione della testa della vite possono aiutare a controllare la plastica fusa, ridurre il riflusso, supportare un peso di iniezione costante e migliorare l'affidabilità dell'intero sistema di iniezione.
Per i produttori che riscontrano pesi instabili, fluttuazioni di pressione, usura prematura o difetti di stampaggio ricorrenti, la testa della vite e il gruppo dell'anello di controllo meritano un'attenzione particolare. Invece di sostituire i componenti basandosi esclusivamente sull’aspetto o sul prezzo, è meglio valutare insieme le dimensioni della macchina, le caratteristiche del polimero, le condizioni di lavorazione, i modelli di usura e la durata di produzione prevista.
ZHOUSHAN FELICE PLASTICS MACHINERY CO., LTD.si concentra sui componenti dei macchinari in plastica e può fornire supporto tecnico ai clienti che cercano soluzioni adatte per le teste delle viti a iniezione. Che tu abbia bisogno di una sostituzione standard, di una soluzione resistente all'usura o di un componente fabbricato secondo disegni specifici e requisiti applicativi, selezionare la giusta configurazione può aiutare a ridurre i tempi di fermo imprevisti e migliorare la stabilità della produzione a lungo termine.
Hai bisogno di una testa della vite di iniezione affidabile per la tua macchina di stampaggio? ContattoZHOUSHAN FELICE PLASTICS MACHINERY CO., LTD. con il modello della macchina, le dimensioni delle viti, le informazioni sui materiali, i disegni o i requisiti dell'applicazione. Il nostro team può aiutarti a valutare la soluzione appropriata e fornire assistenza professionale per il tuo progetto di stampaggio a iniezione.
Notizie correlate
- Che cos'è una vite priva di alogeni e perché è importante nella lavorazione della plastica?
- Cosa rende affidabile una doppia vite conica e un cilindro per l'estrusione di plastica impegnativa?
- Come puoi scegliere la vite giusta per la macchina a iniezione Chen Hsong?
- In che modo un cilindro a vite per stampaggio a iniezione migliora le prestazioni dello stampaggio a iniezione?
- In che modo la vite bimetallica delle macchine a iniezione migliora le prestazioni di lavorazione della plastica?
- In che modo un cilindro per la macchina a iniezione Chen Hsong migliora le prestazioni dello stampaggio a iniezione?
Lasciami un messaggio
Nuovi Prodotti


Consigli sulle notizie