In che modo un cilindro a vite per stampaggio a iniezione migliora le prestazioni dello stampaggio a iniezione?
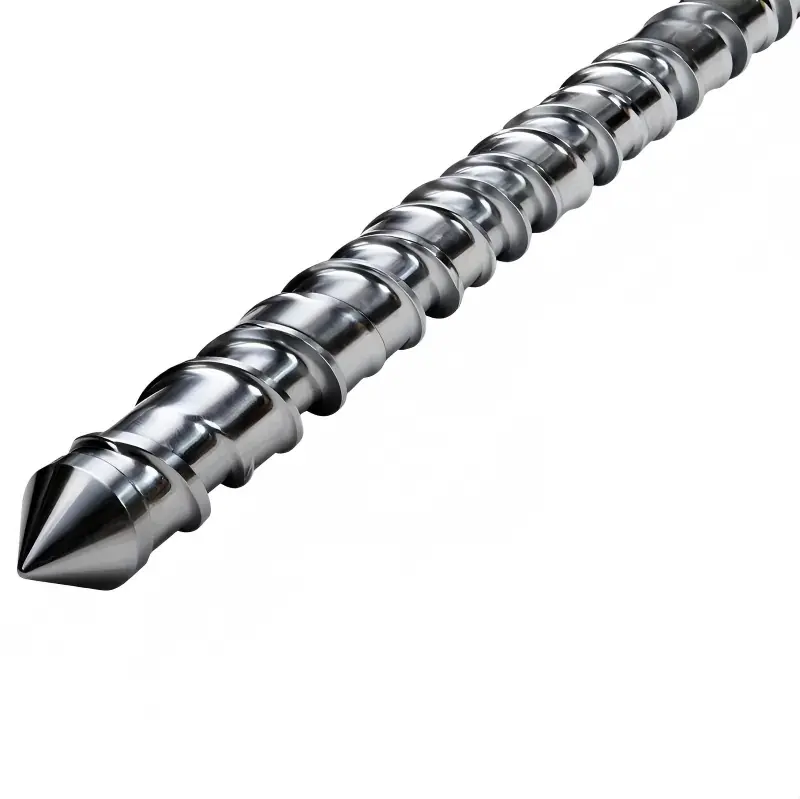
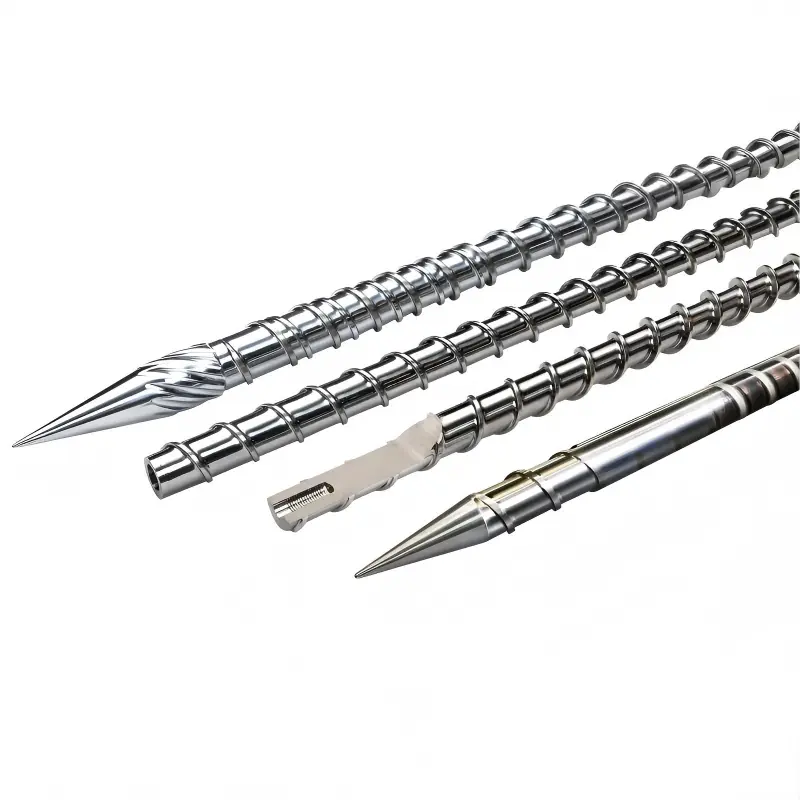
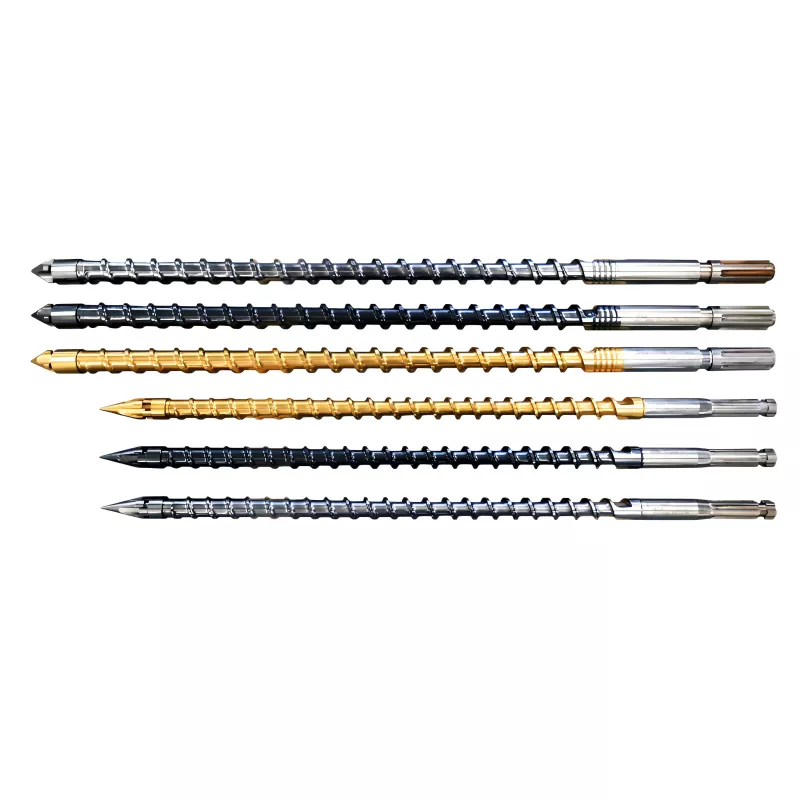
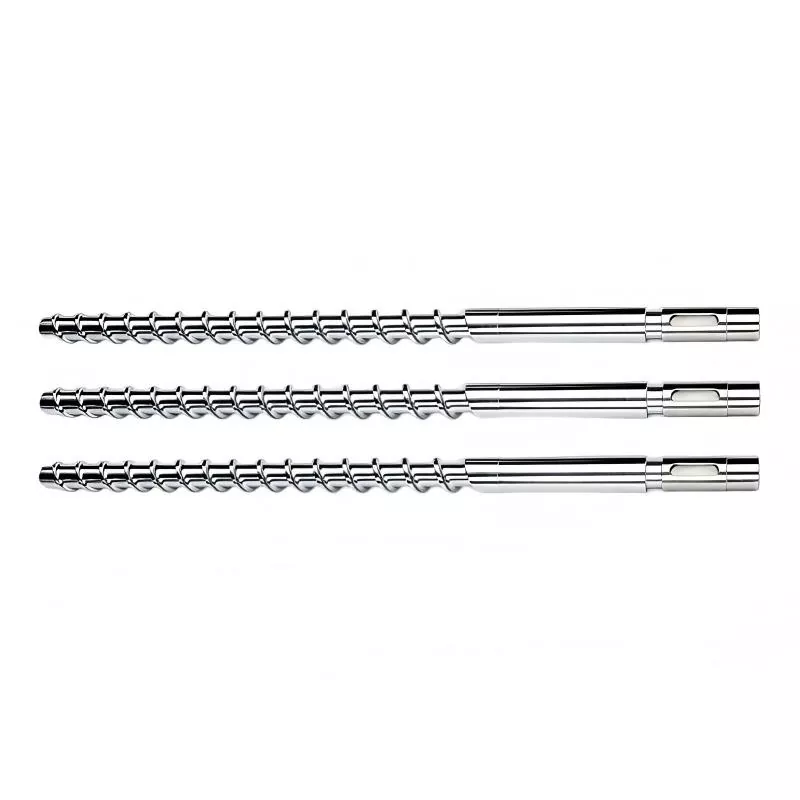
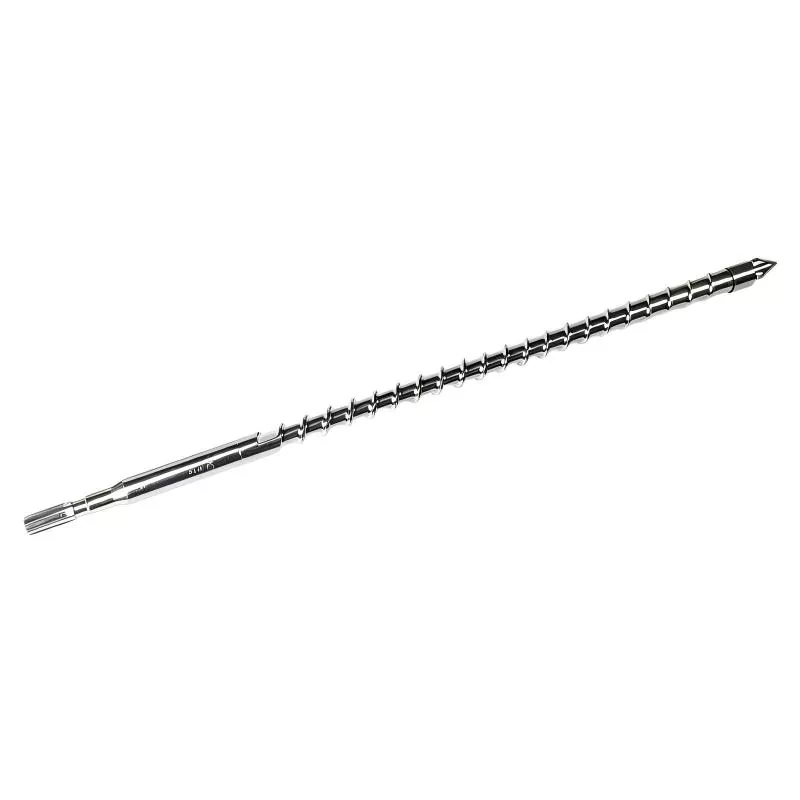
Una macchina per lo stampaggio a iniezione dipende in larga misura dal sistema a vite e cilindro per trasformare i pellet polimerici solidi in una massa fusa coerente e omogenea. Quando la geometria della vite, il materiale del cilindro, il trattamento superficiale, le condizioni di lavorazione e le pratiche di manutenzione sono adeguatamente adattati all'applicazione, il sistema può supportare una plastificazione stabile, prestazioni di iniezione prevedibili, una migliore qualità della fusione e ridotte interruzioni della produzione. UNBarile a vite per stampo a iniezione è quindi più di un componente sostitutivo: è un elemento critico di lavorazione che influenza direttamente la consistenza dello stampaggio, la durata del componente e l'efficienza operativa.
Questa guida spiega i principi di funzionamento di un cilindro per vite per stampaggio a iniezione, il ruolo delle diverse sezioni della vite, i problemi di usura comuni, importanti fattori di selezione, pratiche di manutenzione e modi pratici per diagnosticare i problemi di lavorazione.

Sommario
- Che cos'è un cilindro a vite per stampo a iniezione?
- Come funziona il cilindro a vite?
- Quali sono le zone principali delle viti?
- Perché la qualità del cilindro della vite è importante?
- Quali materiali e trattamenti superficiali sono importanti?
- Cosa bisogna considerare prima di ordinare?
- Quali sono le cause dell'usura del cilindro della vite?
- Come possono essere diagnosticati i problemi comuni di elaborazione?
- Come è possibile prolungare la durata utile?
- Cilindri a vite standard e resistenti all'usura
- Domande frequenti
- Considerazioni finali
Che cos'è un cilindro a vite per stampo a iniezione?
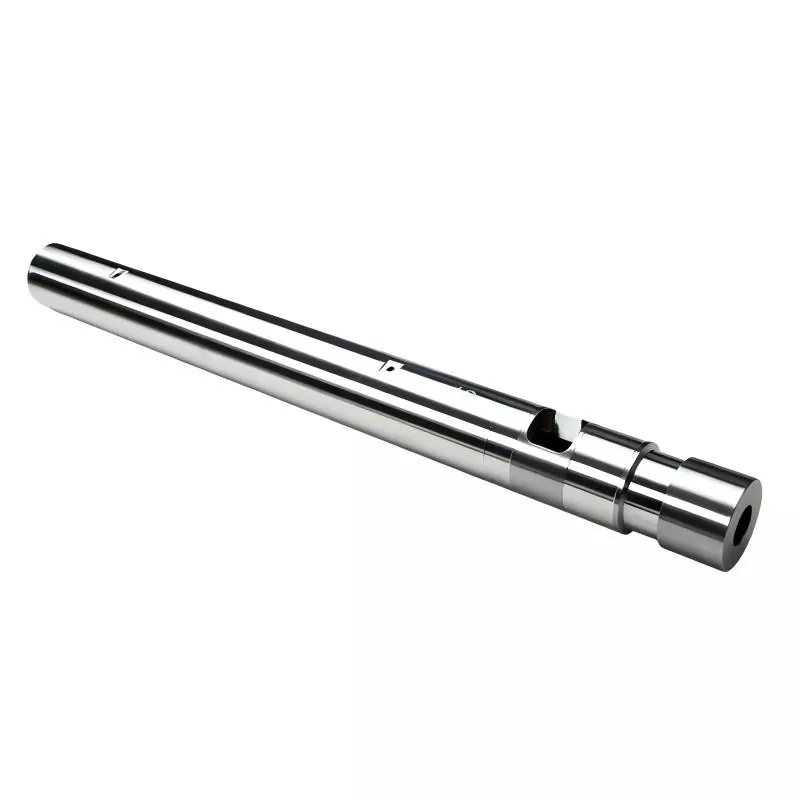
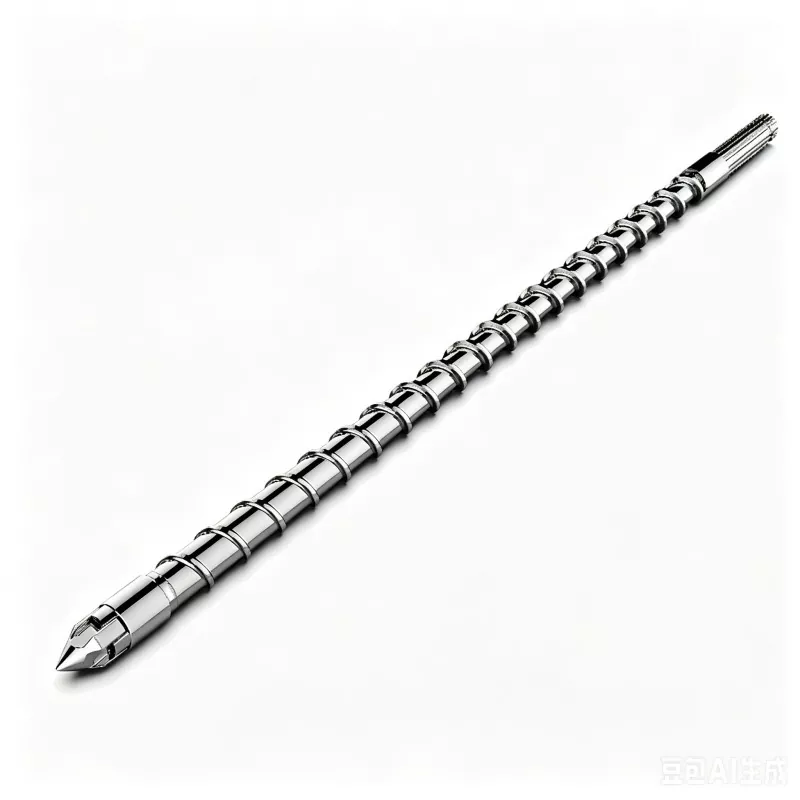
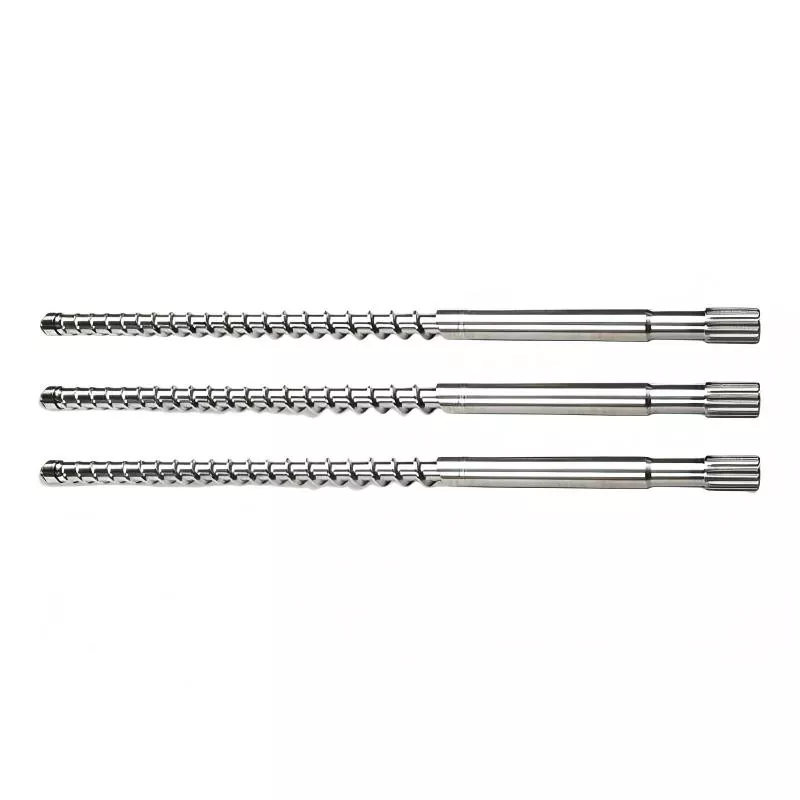
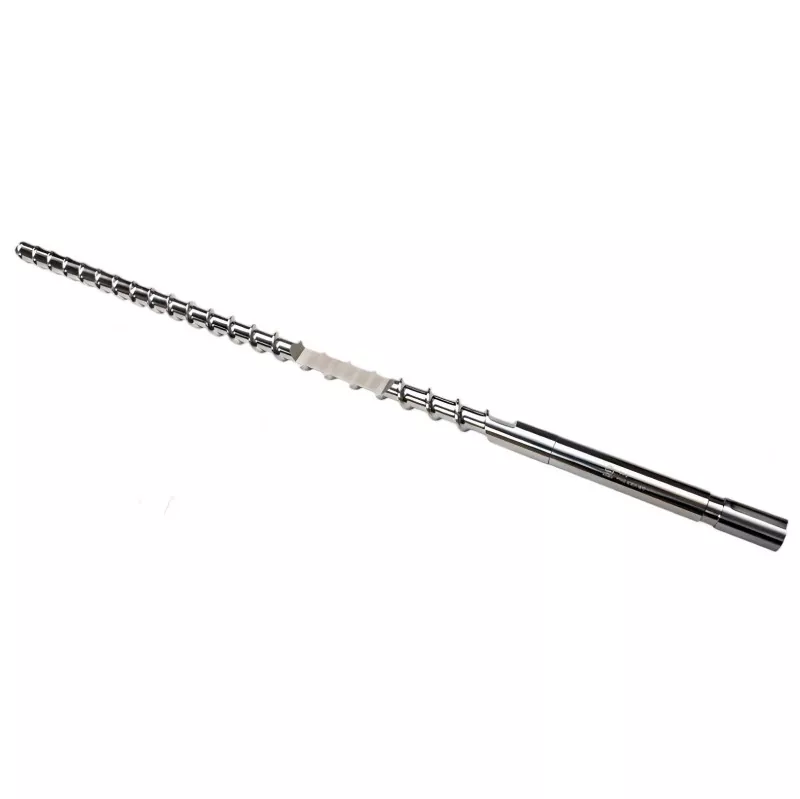
UNBarile a vite per stampo a iniezioneè il gruppo plastificante primario all'interno di una macchina per lo stampaggio a iniezione. È costituito principalmente da una vite rotante installata all'interno di un barile riscaldato. Insieme, questi componenti trasportano in avanti i pellet polimerici, applicano un taglio meccanico, trasferiscono il calore, fondono il materiale, lo mescolano e preparano un getto controllato per l'iniezione in uno stampo.
Il cilindro della vite deve svolgere più funzioni contemporaneamente. È necessario elaborare il materiale in modo coerente durante il funzionamento a temperature elevate, pressione, attrito e carichi meccanici ripetuti. Le sue dimensioni interne e la geometria della vite devono quindi essere compatibili con la macchina e il materiale da lavorare.
Un sistema adeguato aiuta a mantenere stabile la preparazione della fusione. Un sistema inadatto o fortemente usurato può contribuire a dimensioni incoerenti della iniezione, tempi di recupero più lunghi, scarsa miscelazione, perdite eccessive lungo la spirale della vite, temperatura di fusione instabile e tassi di scarto più elevati.
Come funziona il cilindro a vite?
Durante un tipico ciclo di stampaggio, i pellet di plastica entrano nella sezione di alimentazione del cilindro. La rotazione della vite sposta il materiale verso la parte anteriore mentre i riscaldatori che circondano il cilindro forniscono energia termica. Anche l'attrito e la dissipazione viscosa generati durante la rotazione della vite contribuiscono alla fusione.
Mentre il polimero avanza, la vite lo comprime e lo omogeneizza. Si sviluppa gradualmente un pool di fusione, mentre le particelle non fuse vengono progressivamente incorporate nella massa fusa. La vite dosa quindi la quantità di materiale necessaria davanti alla sua punta. Durante l'iniezione, la vite si muove in avanti come uno stantuffo e spinge la massa fusa preparata attraverso l'ugello e nello stampo.
Punto chiave:La rotazione della vite non è semplicemente un'azione di trasporto. La geometria della vite, la compressione, il tempo di permanenza, la temperatura del cilindro, la contropressione e la velocità di rotazione interagiscono per determinare l'efficacia della plastificazione del polimero.
Poiché ogni polimero si comporta diversamente sotto calore e taglio, la progettazione della vite dovrebbe essere considerata insieme alla formulazione della resina e al processo di stampaggio. I materiali contenenti riempitivi abrasivi possono richiedere una protezione dall'usura sostanzialmente diversa rispetto ai materiali termoplastici standard non caricati.
Quali sono le zone principali delle viti?
La maggior parte delle viti convenzionali per stampaggio a iniezione può essere compresa attraverso tre zone funzionali. Le loro dimensioni esatte variano a seconda del design e dell'applicazione della vite, ma ciascuna zona contribuisce al processo di plastificazione complessivo.
| Zona delle viti | Funzione primaria | Preoccupazione tipica |
|---|---|---|
| Zona di alimentazione | Riceve e trasporta pellet solidi. | Scarsa alimentazione o ponte. |
| Zona di compressione/transizione | Comprime i pellet e ne favorisce lo scioglimento. | Taglio eccessivo o fusione incompleta. |
| Zona di misurazione | Omogeneizza e dosa la massa fusa. | Miscelazione inadeguata o dosaggio instabile. |
Anche la punta della vite e l'anello di ritegno sono importanti perché aiutano a controllare il movimento del materiale fuso durante il recupero e l'iniezione. Uno spazio eccessivo, componenti danneggiati o un design inadeguato possono compromettere la tenuta della pressione e la consistenza del getto.
Perché la qualità del cilindro della vite è importante?
Il cilindro della vite ha una relazione diretta con la ripetibilità della plastificazione. Anche quando la macchina per iniezione, lo stampo e la resina sono invariati, un cilindro della vite gravemente usurato può alterare il modo in cui il materiale viene lavorato.
- Plastificazione più consistente:La corretta geometria della vite aiuta a produrre una fusione più prevedibile.
- Stabilità del tiro migliorata:Il dosaggio controllato e le perdite interne ridotte supportano una preparazione ripetibile del getto.
- Migliore movimentazione dei materiali:Proprietà superficiali adeguate possono ridurre l'usura prematura durante la lavorazione di composti impegnativi.
- Riduzione dei tempi di inattività non pianificati:Un componente adeguatamente specificato può aiutare a evitare sostituzioni frequenti causate da un'usura accelerata.
- Controllo del processo:Le dimensioni coerenti della vite e del cilindro facilitano la creazione di condizioni di lavorazione ripetibili.
Per la produzione in grandi volumi, questi fattori possono diventare significativi perché piccole variazioni si ripetono nel corso di migliaia o milioni di cicli di stampaggio. Un cilindro a vite dovrebbe quindi essere valutato come parte del sistema di produzione completo piuttosto che come un pezzo di ricambio meccanico isolato.
Quali materiali e trattamenti superficiali sono importanti?
La costruzione del cilindro della vite deve tenere conto della resina e degli additivi lavorati. Considerazioni ingegneristiche comuni includono la selezione dell'acciaio di base, la durezza, la resistenza alla corrosione, la resistenza all'abrasione, la nitrurazione, il rivestimento duro e altre soluzioni superficiali o bimetalliche.
I materiali termoplastici standard possono imporre condizioni di usura relativamente moderate, mentre i composti rinforzati con fibra di vetro, caricati con minerali, ritardanti di fiamma o altri composti altamente caricati possono essere considerevolmente più impegnativi. Alcuni polimeri e additivi possono anche creare problemi legati alla corrosione a temperature elevate.
Considerazioni sui materiali in breve
- Materiali non caricati: attenzione alla precisione dimensionale e alla durabilità generale.
- Materiali contenenti abrasivi: dare priorità alla costruzione resistente all'usura.
- Formulazioni corrosive: considerare materiali resistenti alla corrosione o trattamenti protettivi.
- Polimeri ad alta temperatura: verificare la compatibilità del materiale con il range di lavorazione previsto.
La scelta giusta dipende dalle effettive condizioni di produzione. Prima di specificare materiali o trattamenti è necessario considerare il grado di resina, la percentuale di riempitivo, la temperatura di lavorazione, la produttività, la velocità della vite, la pressione e le ore di funzionamento previste.
Cosa bisogna considerare prima di ordinare?
Uno dei problemi di acquisto più comuni è ordinare un cilindro a vite utilizzando solo il modello della macchina o il diametro della vite. Sebbene questi dettagli siano utili, potrebbero non fornire informazioni sufficienti per una produzione accurata.
- Marca e modello della macchina:Confermare l'esatta configurazione della macchina.
- Diametro della vite:Corrisponde esattamente ai requisiti dimensionali.
- Lunghezza della vite e rapporto L/D:Questi influenzano il tempo di residenza e il comportamento di plastificazione.
- Materiale in lavorazione:Identificare la resina ed eventuali additivi abrasivi o corrosivi.
- Requisiti di uscita:Considera il peso della dose, il tempo di ciclo e il volume di produzione previsto.
- Geometria della vite:Esamina il rapporto di compressione, la progettazione del volo, i requisiti di miscelazione e altre funzionalità specifiche dell'applicazione.
- Configurazione della canna:Verificare l'apertura di alimentazione, le zone di riscaldamento, l'interfaccia dell'ugello e le dimensioni del lato macchina.
- Protezione dall'usura:Selezionare un materiale o un trattamento appropriato in base all'ambiente di lavorazione.
Per un componente sostitutivo, fornire disegni, misurazioni, fotografie, specifiche delle viti esistenti e informazioni sulla resina può ridurre significativamente il rischio di mancata corrispondenza dimensionale o applicativa.
Quali sono le cause dell'usura del cilindro della vite?
L'usura è un problema normale nello stampaggio a iniezione, ma la sua velocità varia sostanzialmente tra le applicazioni. I riempitivi abrasivi, il materiale contaminato, le temperature eccessive, le pratiche di pulizia inadeguate, il disallineamento e le condizioni di lavorazione inadeguate possono contribuire ad accelerare il degrado.
| Sintomo | Possibile causa | Controllo utile |
|---|---|---|
| Aumento dei tempi di recupero | Efficienza di plastificazione o usura ridotta | Esaminare la velocità, le temperature e gli spazi liberi delle viti. |
| Variazione del tiro | Possibili perdite o problemi all'anello di controllo | Ispezionare la punta della vite e la valvola di non ritorno. |
| Scarsa consistenza del colore | Miscelazione insufficiente o degrado del materiale | Controllare il design delle viti e il profilo termico. |
| Particelle metalliche o contaminazione | Usura meccanica o danni superficiali | Fermarsi e ispezionare l'unità di plastificazione. |
Le misurazioni sono più affidabili della sola ispezione visiva. Durante la manutenzione pianificata, il controllo delle dimensioni della rampa della vite, del diametro interno del cilindro, degli spazi liberi e dei relativi componenti può aiutare a determinare se è opportuno un rinnovamento o una sostituzione.
Come possono essere diagnosticati i problemi comuni di elaborazione?
Quando le prestazioni dello stampaggio cambiano, la sostituzione immediata del cilindro della vite non è sempre il primo passo corretto. Un'indagine sistematica può aiutare a identificare se il problema ha origine dal gruppo di plastificazione, dalle impostazioni del processo, dalle condizioni del materiale o da un altro componente della macchina.
Inizia registrando cambiamenti misurabili come tempo di recupero, cuscino, pressione di iniezione, temperatura di fusione, variazione della dose, posizione della vite e tempo di ciclo. Confrontare queste osservazioni con i dati storici sulla produzione, quando disponibili.
Successivamente, ispezionare il processo di essiccazione e alimentazione della resina. Umidità, contaminazione, materiale non corretto o fornitura incoerente di pellet possono creare sintomi che sembrano essere problemi meccanici.
Se le condizioni del processo sono stabili, ispezionare la vite, il cilindro, la punta della vite, l'anello di ritegno, l'ugello e i relativi componenti. Un gioco eccessivo tra la vite e il cilindro può ridurre la plastificazione e l'efficienza del dosaggio. Una valvola di non ritorno danneggiata può anche causare un comportamento di sparo incoerente.
Sequenza pratica di risoluzione dei problemi:
Dati di processo → condizione del materiale → profilo di temperatura → funzionamento della vite → misurazioni della vite/cilindro → ispezione dei componenti → azione correttiva.
Come è possibile prolungare la durata utile?
Una buona manutenzione non elimina l'usura, ma può aiutare a controllare danni inutili e rendere più prevedibile la sostituzione dei componenti.
- Utilizzare la resina corretta ed evitare la contaminazione con materiali estranei.
- Seguire le procedure di avvio e arresto appropriate per il polimero in lavorazione.
- Evitare velocità delle viti e temperature di lavorazione non necessarie.
- Monitorare le variazioni insolite dei tempi di recupero e il comportamento della pressione.
- Ispezionare la punta della vite e l'anello di controllo durante la manutenzione programmata.
- Misura le dimensioni della vite e del cilindro invece di fare affidamento esclusivamente sull'apparenza.
- Utilizzare procedure di spurgo adeguate quando si cambiano i materiali.
- Conservare i registri delle ore di funzionamento, dei materiali lavorati e dei lavori di manutenzione.
L'ispezione preventiva è particolarmente preziosa per le linee di produzione che trattano continuamente composti abrasivi. Il rilevamento tempestivo di cambiamenti dimensionali graduali può aiutare i team di produzione a pianificare la ristrutturazione o la sostituzione durante i tempi di inattività programmati anziché dopo un guasto imprevisto.
Cilindri a vite standard e resistenti all'usura
Non esiste una configurazione universale del cilindro della vite per ogni applicazione di stampaggio a iniezione. Una costruzione standard può essere adatta per materiali di uso generale, mentre una soluzione più resistente all'usura può essere giustificata per composti impegnativi.
| Considerazione | Applicazione per uso generale | Applicazione ad alta usura |
|---|---|---|
| Materiale | Spesso vuoto o moderatamente impegnativo | Spesso vetro, minerali o altri composti abrasivi |
| Priorità | Prestazioni e costi equilibrati | Resistenza all'usura e durata nel servizio |
| Manutenzione | Ispezione di routine | Monitoraggio più attento delle dimensioni e dell'usura |
L'opzione più economica dovrebbe essere valutata sull'intero periodo di funzionamento. Un prezzo iniziale del componente inferiore potrebbe non rappresentare il costo operativo totale più basso se la parte si usura rapidamente o causa frequenti interruzioni della produzione.
Domande frequenti
Qual è lo scopo principale di un cilindro a vite per stampaggio a iniezione?
Il suo scopo principale è trasportare, sciogliere, miscelare, omogeneizzare e dosare il polimero prima dell'iniezione. La vite e il cilindro lavorano insieme per preparare un volume controllato di materiale fuso per ciascun ciclo di stampaggio.
Come faccio a sapere quando è necessario sostituire un cilindro a vite?
I tipici segnali di allarme includono l'aumento del tempo di recupero, dimensioni instabili della dose, qualità della fusione incoerente, perdite eccessive, usura anomala o gioco dimensionale misurabile oltre le specifiche della macchina o del componente. È preferibile una misurazione corretta piuttosto che giudicare le condizioni solo dall'apparenza.
Un design a vite può elaborare ogni tipo di plastica?
No. Polimeri diversi hanno caratteristiche di fusione, sensibilità termica, viscosità e requisiti di miscelazione diversi. Una vite progettata per una particolare famiglia di materiali potrebbe non fornire prestazioni ottimali con un'altra formulazione.
Perché i materiali caricati di vetro richiedono un'attenzione particolare?
Le fibre di vetro sono abrasive e possono accelerare l'usura delle eliche, delle superfici dei cilindri e di altri componenti plastificanti. Per la lavorazione continua di composti abrasivi possono essere appropriati materiali resistenti all'usura o trattamenti superficiali.
La velocità della vite influisce sulla durata del cilindro della vite?
La velocità della vite influisce sul taglio, sulla generazione di calore, sulla produttività e sull'ambiente operativo meccanico. Una velocità eccessiva o inappropriata può contribuire a stress termici o meccanici inutili, pertanto è necessario stabilire le condizioni operative in base al materiale e alla macchina.
Quali informazioni devo fornire quando richiedo un cilindro a vite sostitutivo?
Informazioni utili includono produttore e modello della macchina, diametro della vite, lunghezza della vite o rapporto L/D, disegno della vite esistente se disponibile, dimensioni del cilindro, tipo di resina, contenuto di riempitivo, temperatura di lavorazione, peso della pallina e requisiti di produzione. Anche foto e misurazioni dimensionali possono aiutare a confermare la configurazione.
Considerazioni finali
UNBarile a vite per stampo a iniezionegioca un ruolo fondamentale nello stampaggio a iniezione perché determina l'efficienza e la coerenza con cui il polimero viene trasformato da pellet in una massa fusa utilizzabile. La geometria della vite, le condizioni del cilindro, la selezione dei materiali, la protezione dall'usura, i parametri operativi e la manutenzione influenzano tutti il risultato finale.
Per gli acquirenti e gli ingegneri di produzione, la lezione più importante è specificare il componente in base all'applicazione effettiva anziché selezionarlo solo in base al diametro o al nome della macchina. Comprendere la resina, le condizioni di produzione, l'ambiente di usura e la produzione richiesta può portare a un cilindro della vite più adatto e a un processo di stampaggio più prevedibile.
Cerchi una soluzione affidabile per il cilindro a vite?
ZHOUSHAN FELICE PLASTICS MACHINERY CO., LTD.si concentra sui componenti dei macchinari per la lavorazione della plastica e può supportare i clienti con soluzioni a vite e cilindro per diverse applicazioni di stampaggio a iniezione. Fornire informazioni dettagliate sulla macchina e sui materiali è un primo passo efficace verso l'identificazione di una configurazione adatta.
Hai bisogno di un cilindro a vite per la tua macchina per lo stampaggio a iniezione? Contattaciper discutere le specifiche della macchina, il materiale di lavorazione, i requisiti dimensionali e le esigenze applicative.
Notizie correlate
- Che cos'è una vite priva di alogeni e perché è importante nella lavorazione della plastica?
- Cosa rende affidabile una doppia vite conica e un cilindro per l'estrusione di plastica impegnativa?
- Come puoi scegliere la vite giusta per la macchina a iniezione Chen Hsong?
- In che modo la testa di una vite a iniezione migliora le prestazioni di plastificazione nello stampaggio a iniezione?
- In che modo la vite bimetallica delle macchine a iniezione migliora le prestazioni di lavorazione della plastica?
- In che modo un cilindro per la macchina a iniezione Chen Hsong migliora le prestazioni dello stampaggio a iniezione?
Lasciami un messaggio